
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى

Explicación de la preparación de la superficie: métodos, estándares y pasos de preparación de la película
Contenido
- 1 Qué significa realmente la preparación de la superficie
- 2 Por qué la preparación decide si el trabajo sobrevive
- 3 Métodos mecánicos, químicos y térmicos comparados
- 4 Preparación para películas protectoras de pintura, películas para ventanas y películas arquitectónicas
- 5 Estándares, Tolerancias y Verificación
- 6 Cuando la preparación sale mal
- 7 Preguntas frecuentes
Nueve de cada diez fallos de adhesión en una línea de película o recubrimiento se solucionan veinte minutos antes de que se abra el producto. El polvo, la silicona, el aceite de manos y los restos de adhesivo de una película vieja se encuentran entre el sustrato y la nueva capa, y ninguna técnica de espátula puede compensar lo que hay debajo.
La preparación de la superficie es la mitad invisible del trabajo de instalación. Un panel puede verse impecable bajo la iluminación de un taller y aun así no pasar la prueba de rotura de agua, porque la contaminación que importa se mide en nanómetros, no en huellas dactilares. Esta guía cubre lo que realmente implica la preparación, en qué se diferencian las familias mecánica, química y térmica, y por qué se aplican los mismos principios ya sea que esté granallando acero para un recubrimiento industrial o limpiando un capó antes de aplicar la película protectora de pintura.
Qué significa realmente la preparación de la superficie
La preparación de la superficie es la combinación de tratamientos mecánicos, químicos y físicos aplicados a un sustrato antes de aplicar pintura, recubrimiento, adhesivo o película protectora, de modo que la unión se forme en la interfaz en lugar de encima de una capa de contaminación.
Si eliminamos los nombres de los equipos, cada proceso de preparación debe lograr tres cosas:
- Retire todo lo que no pertenezca al sustrato: aceite, grasa, polvo, óxido, cascarilla de laminación, agente desmoldante, residuos de abrillantador o adhesivo viejo.
- Cree las condiciones de unión adecuadas, lo que significa un perfil de anclaje para revestimientos pesados o una superficie limpia y de alta energía para adhesivos y películas sensibles a la presión.
- Mantenga esa condición hasta que se aplique el producto, lo que depende de la temperatura, la humedad, la contaminación del aire y el tiempo.
Esos tres objetivos explican por qué un término cubre el pulido con chorro de arena de un tanque de almacenamiento y la limpieza de un capó con preparación de paneles. El mecanismo es completamente diferente; el objetivo es idéntico.
Por qué la preparación decide si el trabajo sobrevive
La adhesión es una propiedad interfacial, lo que significa que la unión solo se forma donde el adhesivo, revestimiento o película puede mojar físicamente el sustrato, por lo que cualquier cosa que se asiente sobre esa superficie se convierte en la capa más débil de todo el sistema.
Eso es mensurable, no filosófico. Los pulimentos de silicona, los aceites para manos y los residuos de tampón reducen la energía superficial de la capa transparente para automóviles por debajo del nivel en el que un adhesivo sensible a la presión se humedece por completo. Es posible que la película aún se mantenga firme el día de la instalación; la falla aparece más tarde como un levantamiento de bordes, ampollas después de la primera tarde calurosa o un parche que se despega con la capa superior adherida.
Métodos mecánicos, químicos y térmicos comparados
La preparación mecánica, química y térmica no son opciones competitivas; son etapas y la mayoría de las especificaciones de trabajo combinan al menos dos de ellas en un orden fijo.
| Método | como funciona | Aplicaciones típicas | Principales riesgos |
| Mecanico | El chorreado abrasivo, el lijado, el esmerilado y el raspado con agujas cortan o perfilan la superficie. | Estructuras de acero, cordones de soldadura, pintura envejecida, fundiciones de aluminio. | Un perfil demasiado tosco atrapa el aire y provoca poros o puentes. |
| químico | La limpieza con solventes, el desengrasado alcalino, el grabado ácido y los promotores de adhesión levantan o neutralizan la contaminación. | Paneles comerciales, vidrio, plásticos, metales pretratados. | El solvente que se evapora antes de levantar el aceite simplemente mueve los residuos. |
| Térmica | El tratamiento con llama, el plasma y la descarga en corona aumentan la energía superficial al oxidar la capa superior. | Parachoques de polipropileno, molduras de plástico y otros sustratos de baja energía. | El tratamiento excesivo fragiliza la superficie y crea una capa límite débil. |
La secuencia importa más que el equipo. La limpieza con solvente es lo primero para liberar el aceite, le sigue la abrasión y una segunda toallita con solvente elimina lo que el abrasivo aflojó. Si omite esa segunda limpieza, la contaminación del suelo se adentrará más profundamente en el perfil. El aire comprimido merece la misma sospecha: sin un separador de aceite y agua, la purga añade exactamente la contaminación que acaba de eliminar.
Preparación para películas protectoras de pintura, películas para ventanas y películas arquitectónicas
Para las películas protectoras de pintura y para ventanas, el objetivo es una superficie lisa, completamente descontaminada y sin perfil de abrasión, que es lo opuesto a lo que necesita el acero granallado.
Lave, luego descontamine con un removedor de restos de hierro y un removedor de alquitrán, y aplique arcilla al panel. Las partículas adheridas se telegrafían a través de una película transparente y no pueden ser expulsadas más tarde.
Pula o combine solo si la pintura necesita corrección, luego retire los aceites de pulido con una preparación para paneles o una solución de alcohol isopropílico al 30 por ciento usando un método de dos paños.
Sople los huecos, insignias y bordes con aire filtrado y luego pegue la superficie. Los bordes son donde comienza la elevación, por lo que reciben la mayor atención.
Aplique dentro de la ventana de trabajo, aproximadamente entre 18 y 28 grados Celsius y entre un 40 y un 60 por ciento de humedad relativa, y mantenga los aerosoles para detalles de silicona alejados de la bahía.
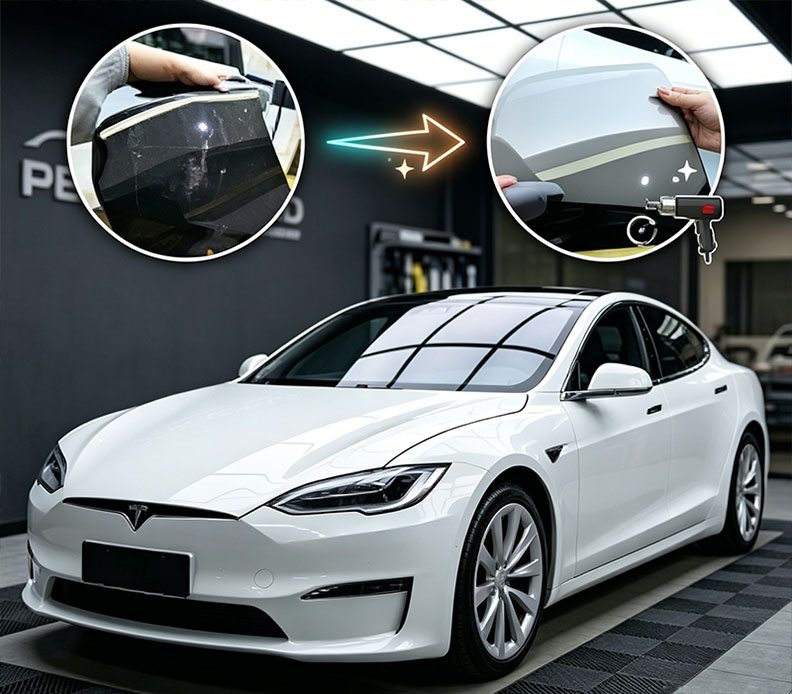 Película protectora de pintura transparente de TPU autocurativa instantánea PPF de TPU transparente autorreparable para protección de pintura automotriz, con recuperación de remolinos a temperatura ambiente, resistencia a las manchas hidrófobas y espesor personalizable para los instaladores. Ver producto →
Una capa superior autocurativa puede borrar las marcas de lavado y los ligeros remolinos, pero no puede rescatar un panel que se limpió con un trapo sucio. Es por eso que una rutina de preparación documentada es previa a cualquier elección de película, y por qué los talleres que trabajan con pintura de alta gama tienden a estandarizar un sistema de película transparente en lugar de cambiar productos entre trabajos.
El vidrio es un sustrato diferente con su propio modo de falla. Las manchas de agua mineral, los residuos de jabón y el sellador de marcos interfieren con la adhesión, por lo que el panel se pule con un compuesto de óxido de cerio para eliminar los depósitos, se limpia con una solución segura para la película y se seca antes de cortar y colocar la película.
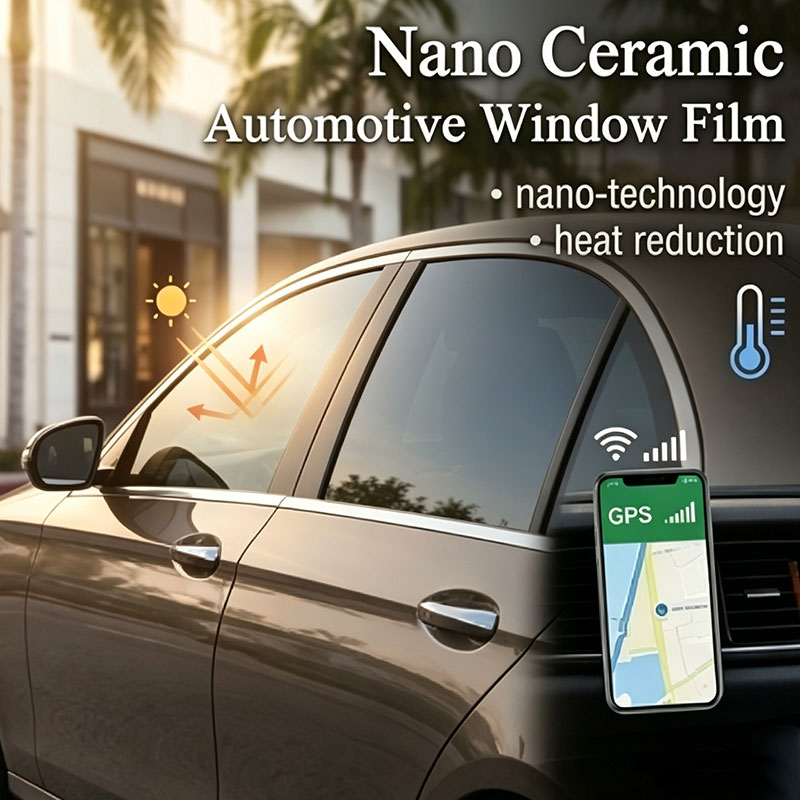 Película para ventanas de automóviles de nanocerámica con claridad que favorece la señal Para vidrios de automóviles que necesitan una visibilidad clara y rechazo del calor, esta película de nanocerámica para automóviles ofrece protección UV, rechazo de infrarrojos y un rendimiento compatible con las señales. Ver producto →
Las películas arquitectónicas aumentan las apuestas porque los paneles son grandes, verticales y a menudo inaccesibles. El control del polvo, la limpieza por etapas y una estricta regla de no tocar el vidrio limpio importan mucho más que la velocidad, ya que una mota puede significar quitar un panel entero.
 Película arquitectónica para ventanas para control solar y seguridad Para acristalamientos verticales grandes donde la disciplina de instalación es importante, esta película arquitectónica ofrece rechazo del calor solar, filtrado UV y versiones de seguridad en 2 mil o 4 mil. Ver producto →
Estándares, Tolerancias y Verificación
La verificación es lo que separa un proceso de preparación repetible de uno esperanzador, porque cada etapa debe llevar un número, una prueba o un resultado visible de aprobado o reprobado.
| Estándar | Alcance | Uso práctico |
| SSPC-SP1 | Limpieza con solventes | Elimina aceite, grasa y tierra antes de cualquier otro paso. |
| SSPC-SP10 / NACE N° 2 | Limpieza con chorro casi blanco | Acero en inmersión o ambientes de servicio severos. |
| ISO 8504 | Métodos de preparación | Marco para elección de rutas mecánicas, químicas o térmicas. |
| Norma ASTM D4285 | Aceite y agua en aire comprimido. | Comprueba la calidad del aire de soplado y soplado. |
| Norma ASTM D4417 | Perfil de superficie | Confirma la profundidad del perfil del anclaje después de la voladura. |
| ASTM D3359 | Adhesión de cinta | Verifica la unión después de la aplicación. |
Los números en una hoja de especificaciones sólo ayudan si alguien los verifica. La prueba de rotura de agua y las lecturas del ángulo de contacto son las comprobaciones de campo más rápidas y ambas apuntan en la misma dirección: cuanto menor es el ángulo, mejor se moja la superficie.
Talleres que ejecutan la preparación como un proceso controlado, con la misma disciplina que aplican a control de calidad entrante y en proceso , normalmente ven la diferencia en los reclamos de garantía más que en la apariencia del primer día.
Cuando la preparación sale mal
La mayoría de las fallas en la preparación son fallas del proceso más que fallas del producto: la secuencia incorrecta, una toallita que ya recogió aceite o una superficie que se limpió adecuadamente y luego se contaminó nuevamente antes de la aplicación.
Señales de una superficie contaminada.
El agua forma gotas y se desprende en cuestión de segundos, los bordes de la película se levantan entre 24 y 48 horas, aparecen ampollas después del primer ciclo de calor y la prueba con cinta retira la película dejando la contaminación visible en el adhesivo.
Señales de una superficie preparada.
El agua sale y mantiene una película delgada durante al menos treinta segundos, una mano enguantada se desliza sin arrastrar, los bordes permanecen abajo después de 72 horas y la prueba con cinta arroja un resultado de 4B a 5B.
Los mismos fallos se repiten en todos los talleres y sustratos. Esté atento a estos cinco:
- Limpiar con un paño que ya esté cargado de aceite, lo que propaga la contaminación en lugar de eliminarla.
- Limpiar la cara de un panel pero ignorando los bordes, espacios, insignias y las líneas de sombra donde se colocará la película.
- Utilizando aire comprimido sin separador de aceite y agua, deshaciendo una superficie limpia en una sola pasada.
- Limpiar un panel horas o días antes de la aplicación y luego dejarlo expuesto al polvo, exceso de rociado y grasa en suspensión.
- Detener el trabajo con solvente cuando el trapo se vea limpio, en lugar de darle la vuelta a una cara fresca y terminar con una toallita seca.
Comprender cómo se une realmente una película o un recubrimiento a nivel molecular hace que la secuencia sea más fácil de recordar; esta ruptura de Conceptos básicos de deposición y recubrimiento de película delgada. es una referencia útil para los equipos que desean conocer el razonamiento detrás de la lista de verificación.
Preguntas frecuentes
¿Qué es la preparación de superficies en términos simples?
Se toman cada paso para hacer que una superficie esté limpia, químicamente receptiva y estructuralmente lista antes de aplicar un recubrimiento, adhesivo o película. En la práctica, eso significa limpiar, desengrasar, raspar o activar, volver a limpiar y verificar.
¿Necesita lijar un panel antes de aplicar una película protectora de pintura?
No. La abrasión existe para darle a los recubrimientos un perfil de anclaje mecánico. La película se adhiere a través de un adhesivo sensible a la presión, por lo que el objetivo es una superficie lisa y completamente descontaminada; el lijado deja rayones y un perfil que atrapa el aire.
¿Cómo sabes que una superficie está lo suficientemente limpia?
Utilice una prueba de rotura de agua: el agua destilada debe extenderse y mantener una película continua durante al menos treinta segundos. Las pruebas de cinta según ASTM D3359 y las lecturas del ángulo de contacto confirman el resultado con números. Si el agua gotea inmediatamente, limpie nuevamente.
¿Cuánto tiempo puede reposar una superficie preparada antes de su aplicación?
Como regla de trabajo, aplique la película dentro de una hora en una bahía controlada y cubra el acero granallado dentro de aproximadamente cuatro horas en condiciones normales. La humedad, el polvo y el aceite en suspensión acortan rápidamente ambas ventanas, por lo que la preparación debe ser el último paso antes de abrir el producto.
-
 No. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province,242200, China
-
 [email protected]
-
 +86 18170340295
Copyright Anhui He He New Materials Co., Ltd. Todos los derechos reservados.
 Película TPU PPF al por mayor Fabricante de láminas protectoras de TPU para automóviles